
中古工作機械の設置(据付)が完了しても、すぐに本番の加工を始めるのは危険です。搬入・据付・基礎工事とレベル出しを終えた機械は、まず「試運転」で正常に動作することを確認し、続く「慣らし運転」で機械各部を新しい設置環境や再稼働に馴染ませてから、本格稼働へ移行する必要があります。とくに長期間停止していた中古機では、この工程を省略したことが原因で、思わぬ精度不良や故障につながるケースも少なくありません。この記事では、据付後の試運転・慣らし運転で確認すべきポイントと、その進め方について解説します。あわせて、廃業に伴うお問い合わせでよく聞かれる「壊れてはいないはずだが、長期間動かしていないので分からない」という機械を、実際に試運転してみたときの実例もご紹介します。
試運転・慣らし運転とは何か
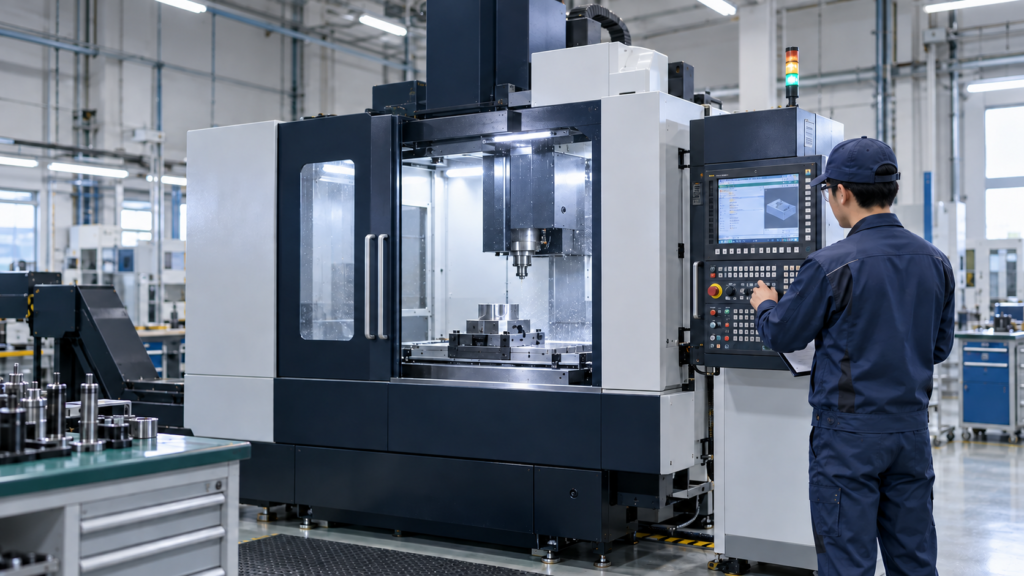
試運転とは、機械を実際に動かして各部が正常に機能するかどうかを確認する作業です。電源・エア・油圧・冷却水といったユーティリティの供給から、各軸の動作、主軸の回転、周辺装置の動作まで、加工を行う前に一通りチェックします。
一方、慣らし運転とは、試運転で異常がないことを確認したうえで、主軸の回転数や送り速度を段階的に上げながら、機械各部を新しい設置環境に馴染ませていく作業です。工作機械は、主軸やボールねじ、リニアガイドなど多数の可動部品で構成されており、輸送や再据付によって内部のグリスの分布や各部のなじみが一時的に変化しています。いきなり高速・高負荷で稼働させると、潤滑が行き渡る前に摩耗や発熱が進み、本来の寿命を縮めてしまう可能性があります。
試運転前の準備
試運転を始める前に、周辺の準備状況を確認しておく必要があります。まず、電源(三相200V等)の電圧・容量が機械の仕様に合っているか、エア配管や油圧ユニットの圧力が規定値に達しているか、クーラント(切削油)タンクに規定量の液体が入っているかを確認します。これらのユーティリティが不十分な状態で起動すると、正常な動作確認ができないだけでなく、機械にダメージを与える恐れもあります。
また、機械の可動範囲内に工具や配線、養生材などの障害物が残っていないかも、必ず確認しましょう。基礎工事とレベル出しが完了した直後は、周辺に工具や梱包材が置かれたままになっていることが多く、可動部と接触する事故につながりかねません。
あわせて、アース(接地)工事が確実に行われているか、非常停止ボタンや安全ドアインターロックといった安全装置が正しく機能するかも、通電前に確認しておく必要があります。中古工作機械の場合、以前の設置場所と電源仕様(電圧・周波数)が異なるケースもあるため、銘板に記載された仕様と、実際に供給される電源が一致しているかを再確認しておくと安心です。
試運転に立ち会うべき人
試運転には、可能な限り複数の立場の担当者が立ち会うことが望ましいとされています。搬入・据付を行った業者は、輸送や設置作業に起因する不具合がないかを確認する立場にあり、メーカーや専門業者の技術者は、機械本体の機能や制御系統に関する専門的な判断ができます。そして自社の設備担当者は、実際にその機械を日常的に操作する立場として、操作性や使い勝手を含めて確認しておくことが重要です。
とくに、購入した中古工作機械に不具合が見つかった場合、保証やアフターサポートの範囲がどこまでかを事前に確認しておくと、万一のトラブル時にもスムーズに対応できます。
試運転の手順
無負荷運転
まずは工具やワークを取り付けない無負荷の状態で、電源を投入します。この段階で、NC装置の起動画面にエラーやアラームが表示されていないか、非常停止や安全ドアなどの安全装置が正常に機能するかを確認します。異常がなければ、原点復帰(リファレンス点への復帰)を行い、各軸の位置基準を確立します。
各軸の動作確認
原点復帰が完了したら、手動ハンドルやジョグ送りを使って、X軸・Y軸・Z軸それぞれをゆっくりと動かします。ストロークの端から端まで動かし、引っかかりやガタ、異音がないかを確認しましょう。以前の記事で解説したリニアガイドやボールねじの状態は、この動作確認によってある程度推測できます。速度を徐々に上げながら、応答性や位置決めの精度にも注目します。
主軸の回転確認
主軸は、低速回転から始め、段階的に回転数を上げていきます。回転中の振動や異音、軸受部分の発熱がないかを、手で触れる、あるいは非接触の温度計で確認します。急に高回転まで上げてしまうと、主軸内部のベアリングになじみが生じる前に負荷がかかり、異常発熱や損傷の原因になることがあるため、必ず段階を踏んで確認することが大切です。
具体的には、最高回転数の1〜2割程度の低速域から始め、数分間の運転で異常がないことを確認したら、3〜4割、5〜6割と段階的に引き上げていくといった進め方が一般的です。各段階で主軸周辺の温度を測定し、急激な温度上昇が見られないかを記録しておくと、後から状態を振り返る際の参考になります。以前の記事で解説した主軸のベアリングは、工作機械の中でもとくに繊細な部品であるため、焦らず時間をかけて確認する価値があります。
周辺装置の動作確認
ATC(自動工具交換装置)やAPC(自動パレット交換装置)を備えた機械では、これらの動作も個別に確認します。工具交換やパレット交換の動きがスムーズか、途中で止まったり異音がしたりしないかをチェックします。また、クーラント装置についても、ポンプが正常に稼働し、規定の圧力・流量で切削油が噴射されるかを確認しておきましょう。
集塵機や油煙処理装置、切粉コンベアといった周辺の付帯設備も、機械本体と連動して正しく動作するかを確認しておく必要があります。これらの装置は本体の稼働と連携して自動的にオン・オフされる設計になっていることが多く、単体では正常でも、機械との連携部分に不具合があるケースも見られます。あわせて、安全カバーの開閉検知(インターロック)が正しく機能し、カバーを開けた状態では機械が動作しないことも、必ず確認しておきましょう。
慣らし運転の進め方
主軸の慣らし運転
主軸の慣らし運転では、最高回転数のおよそ2〜3割程度から始め、一定時間ごとに回転数を段階的に引き上げていくのが一般的な考え方です。各段階で数分から数十分程度運転を続け、発熱や振動に異常がないことを確認してから、次の段階に進みます。メーカーによって推奨される慣らし運転のパターンが異なる場合があるため、取扱説明書が残っていれば、その内容にも目を通しておくと安心です。
送り軸の慣らし運転
送り軸についても、低速の送り速度から始め、徐々に速度を上げながら各軸を往復させます。とくに長期間停止していた機械では、ボールねじやリニアガイドの内部にグリスが偏って溜まっていたり、部分的に硬化していたりすることがあるため、低速でならしながらグリスを行き渡らせることが重要です。
精度検査で確認すべき項目
試運転で基本的な動作に問題がないことを確認したら、機械の幾何精度についても検査しておくことが望ましいです。代表的な検査項目としては、テーブルや主軸の真直度(まっすぐ動くか)、各軸同士の直角度、送り軸の平行度、そして指令位置に対する実際の停止位置のズレを示す位置決め精度・繰り返し精度などが挙げられます。
これらは、ダイヤルゲージや水準器といった基本的な測定器のほか、ボールバーと呼ばれる専用測定器を用いて、円運動の軌跡から複数の誤差要因をまとめて評価することも可能です。すべての項目を自社で検査するのが難しい場合でも、少なくとも簡単な試し加工を行い、図面通りの寸法・面粗さが出ているかを確認しておくと、精度面での安心材料になります。据付業者やメーカーに精度検査を依頼できる場合は、検査成績書として結果を書面で残してもらうと、将来的に精度が変化した際の比較基準としても活用できます。
慣らし運転中の記録の重要性
試運転・慣らし運転で確認した内容は、口頭やその場限りの確認で終わらせず、記録として残しておくことをおすすめします。各段階での回転数・送り速度・運転時間、その際の振動や温度の状態、試し加工の測定結果などを記録しておけば、その後の稼働中に何らかの異常が発生した際、初期状態と比較して変化を判断する基準になります。
とくに複数台の中古工作機械を順次導入していくような場合、記録をフォーマット化しておくことで、機械ごとの状態を横並びで比較しやすくなり、社内でのメンテナンス計画にも役立てられます。日付・運転段階・回転数や送り速度・確認者・所見といった項目を簡単な表にまとめておくだけでも、後から見返したときの分かりやすさが大きく変わります。
レベル出し・据付精度の再確認
試運転中に振動が大きい、あるいは特定の軸だけ動きがぎこちないといった症状が見られる場合、機械本体の不具合だけでなく、基礎工事やレベル出しの精度が原因になっていることもあります。以前の記事で解説したとおり、機械の水平・平行が正しく出ていないと、フレームにわずかなねじれが生じ、主軸や送り軸の動作精度に悪影響を与えます。試運転の段階で違和感がある場合は、レベル出しの状態を再度水準器などで確認することをおすすめします。
試運転中に確認すべき項目一覧
試運転中は、以下のような項目を意識して確認すると、見落としを防ぎやすくなります。振動や異音の有無、主軸やモーター、油圧ユニットなどの発熱状況、油圧・潤滑油・クーラントの漏れがないか、NC装置のアラーム履歴に異常が記録されていないか、といった点です。また、可能であれば試し加工用のワークを用意し、実際に簡単な加工を行って、寸法精度や面粗さに問題がないかを確認しておくと、より安心して本格稼働に移行できます。
慣らし運転中に注意すべきこと
慣らし運転の期間中は、いきなり最大負荷・最高速度での連続加工を行わないようにしましょう。焦って高負荷の加工を始めてしまうと、内部のなじみが不十分なまま摩耗が進行し、結果的に寿命を縮めてしまうことがあります。また、この期間は潤滑油やグリスの供給状況をこまめに確認し、必要であれば手動での注油を行うなど、通常運転時よりも注意深く機械の状態を観察することが大切です。初期の加工物については、できるだけ精度を測定し、記録として残しておくと、その後の状態変化を判断する基準にもなります。
また、慣らし運転の期間中に発生した異音や振動、アラームは、たとえ運転に支障がない軽微なものであっても、放置せずに記録しておくことをおすすめします。慣らし運転を終えて本格稼働に移った後で同じ症状が再発した場合、それが新たに発生した不具合なのか、据付初期から抱えていた特性なのかを切り分ける手がかりになります。
試運転・慣らし運転にかかる期間の目安
試運転・慣らし運転に必要な期間は、機械の規模や種類、停止期間の長さによって大きく異なります。一般的な中小型のマシニングセンタやNC旋盤であれば、試運転自体は半日から1日程度で完了することが多いですが、慣らし運転まで含めると数日程度を見込んでおくと余裕を持って進められます。大型の門型マシニングセンタや、長期間停止していた機械の場合は、慣らし運転に1〜2週間程度かける例もあります。焦って工程を短縮するよりも、あらかじめ生産計画に試運転・慣らし運転の期間を織り込んでおくことが、結果的にトラブルを防ぐことにつながります。
試運転・慣らし運転で異常が見つかった場合の対応
試運転や慣らし運転の過程で、異音や過度の振動、アラームの頻発といった異常が見つかった場合は、無理に運転を続けず、いったん機械を停止して原因を調査することが重要です。据付時の水平調整不足、配線や配管の接続ミス、輸送中の衝撃による部品の緩みなど、原因はさまざまです。中古工作機械を購入した業者や、メーカー・専門業者に相談し、原因が特定・解消されるまでは本格稼働を控えることをおすすめします。
中古工作機械ならではの注意点
とくに、廃業などの事情で長期間電源を入れていなかった中古機を導入する場合は、通常以上に慎重な試運転・慣らし運転が求められます。長期間停止していた機械では、グリスの硬化による動きの渋さや、電気系統の絶縁劣化など、稼働機にはあまり見られない症状が現れることがあります。搬入前の現地見学の段階で確認した稼働状況やメンテナンス履歴もあわせて振り返りながら、通常よりも時間をかけて段階的に稼働状態を引き上げていくとよいでしょう。
長期間停止していたモーターについては、内部の巻線が湿気を吸っていることがあり、いきなり通電すると絶縁不良によるトラブルにつながる場合があります。可能であれば、本格的な試運転の前に、電気の専門知識を持つ業者に絶縁抵抗の測定を依頼しておくと、より安全に立ち上げを進められます。また、油圧ユニットについても、長期間動かしていなかった場合は作動油が劣化している可能性があるため、油の状態(色や粘度、水分の混入有無)を確認し、必要に応じて交換してから試運転に臨むことをおすすめします。
よくある質問
Q. 慣らし運転にはどれくらいの期間が必要ですか?
機械の種類や停止期間、メーカーの推奨によって異なり、一概には言えません。数時間程度の簡易的な慣らしで済む場合もあれば、数日かけて段階的に負荷を上げていく場合もあります。取扱説明書やメーカーへの確認をもとに、無理のない計画を立てることが大切です。
Q. 試運転は自社で行っても問題ありませんか?
基本的な動作確認であれば自社で行うことも可能ですが、精度測定や異常時の原因切り分けには専門知識が必要です。とくに大型機や複雑な制御を持つ機械では、搬入・据付を行った業者や、メーカーの技術者に立ち会いを依頼することをおすすめします。
Q. 慣らし運転を省略するとどうなりますか?
慣らし運転を省略していきなり高負荷で稼働させると、主軸ベアリングや送り軸のなじみが不十分なまま摩耗が進行し、早期の性能低下や故障につながる可能性があります。短期的には問題が出なくても、長期的な耐久性に影響することがあるため、面倒でも段階を踏むことをおすすめします。
Q. 試運転中にアラームが出た場合、すぐに故障と判断すべきですか?
必ずしもそうとは限りません。輸送中の振動でセンサー類の接続がずれていたり、パラメータの再設定が必要だったりするなど、簡単な調整で解消するケースも多くあります。まずはアラームの内容を確認し、取扱説明書やメーカー・専門業者に問い合わせることをおすすめします。
Q. 新品機と中古機で、試運転の進め方に違いはありますか?
基本的な手順(無負荷運転→各軸確認→主軸確認→慣らし運転)自体は共通していますが、中古機の場合は前使用者の稼働状況や停止期間が機械ごとに異なるため、画一的なスケジュールで進めるのではなく、その機械の履歴に応じて慎重さの度合いを調整する必要があります。とくに停止期間が長い機械ほど、時間をかけて段階的に稼働を引き上げる姿勢が求められます。
まとめ
据付後の試運転・慣らし運転は、中古工作機械を安全かつ長く使い続けるために欠かせない工程です。無負荷運転から各軸・主軸・周辺装置の動作確認を行い、異常がないことを確かめたうえで、段階的に負荷を上げていく慣らし運転へと進むことで、輸送や再据付によって生じたなじみのズレを解消し、本来の性能を引き出すことができます。
とくに長期間停止していた中古機を導入する場合は、通常以上に時間をかけて慎重に稼働状態を引き上げていくことが、後々のトラブルを防ぐことにつながります。試運転・慣らし運転の段階で違和感があれば、無理に本格稼働へ進まず、業者やメーカーに相談する姿勢が大切です。設置から稼働開始までのわずかな期間を丁寧に扱うことが、その後何年にもわたる機械の安定稼働につながります。
機械販売センターでは、納品後の試運転や慣らし運転についても、可能な範囲でご相談に対応しております。中古工作機械の導入をご検討の際は、お気軽にお問い合わせください。